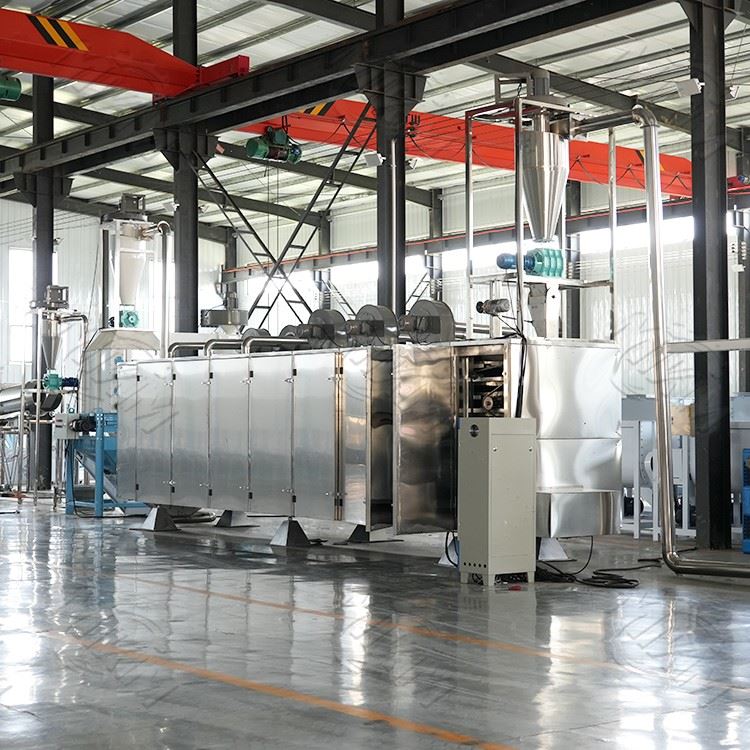
300-500kg/H Commercial Floating Fish Feed Line For Colombia
fish food extruder machine
floating feed extruder machine
floating fish feed extruder
pet food extrusion machine
1/0
Línea de alimentación flotante comercial para peces de 300-500 kg/H para Colombia
Esta línea de alimentación flotante para peces de 300 a 500 kg/h admite energía de 60 Hz para el cultivo de tilapia y cachama en Colombia. Ofrece opciones de extrusión húmeda de doble tornillo o de un solo tornillo, con tamaños de pellets de 1,5 a 6 mm y una humedad final del 8 al 10 %. Adecuado para la producción piloto de alimentos acuícolas comerciales en granjas.
La línea comercial de alimento flotante para peces de 300-500 kg/h es una línea con capacidad de 300 a 500 kg/h, y cuatro de sus nueve unidades cambian con la clasificación: mezcladora por lotes, cilindro extrusor, secador de cinta de malla y recubridor de aceite. A 300 kg/h, la línea incluye 119,55 kW de accionamientos, a 500 kg/h, 203,1 kW, y ambas clasificaciones funcionan con extrusión húmeda a 60 Hz. Un marco húmedo de un solo tornillo puede reemplazar el cilindro de doble tornillo en cualquier potencia: el motor principal luego iguala a 22 kW a 300 kg/h y cae de 37 kW a 30 kW a 500 kg/h, llevando la línea a 196,1 kW.
La línea de alimentación flotante comercial para peces de 300-500 kg/h unidad por unidad
La línea comercial de alimentación flotante para peces de 300-500 kg/h ejecuta nueve estaciones accionadas en un orden fijo, desde un molino de gota de agua hasta la mezcla y alimentación hasta la extrusión, secado, recubrimiento, enfriamiento con cribado, elevación y ensacado. El edificio tiene un diseño, una huella y un conjunto de rampas; la cotización simplemente indica lo que cada estación extrae a 300 kg/h y nuevamente a 500 kg/h. Cinco de los nueve tienen el mismo impulso en ambas clasificaciones y abandonan la decisión. Cuatro cambios: la mezcladora, el barril con su acondicionador y cortadora, la cinta con su calentador y ventiladores y la recubridora.
punto impulsado
Modelo
300 kilos por hora
500 kilos por hora
Cambiar
Triturador, molino de gotas de agua
SFSP56X30
11 kW
11 kW
ninguno
Mezclador, paleta de dos ejes
SSHJ-0.5 / SSHJ-1.0
5.5 kW
11 kW
lote y unidad
Alimentación, tornillo
KWX50YP
1.5 kW
1.5 kW
ninguno
Extrusión, doble tornillo húmedo
65 / 70
22 + 3.0 + 0.75 kilovatios
37 + 3.0 + 1.1 kilovatios
barril y cortador
Secado, cinturón de malla
5 capas, 5 m / 5 capas, 8 m
45 + 8.8 + 3 kilovatios
95 + 18 + 5.5 kilovatios
calentador y ventiladores
Recubrimiento, tambor
Sencillo/Doble
5 kW
6 kW
tambor
Enfriamiento y cribado
LX-L550
8 kW
8 kW
ninguno
Elevación, elevador de cangilones
TDSG10-25
1.5 kW
1.5 kW
ninguno
Ensacado, pesaje
DCS-Z-W-50
4.5 kW
4.5 kW
ninguno
Unidades listadas
119.55 kW
203.1 kW
cuatro filas
Tabla 1: Los nueve puntos accionados de la línea de alimentación flotante comercial para peces de 300-500 kg/h, y lo que hace cada uno en las clasificaciones de 300 y 500 kg/h.
Lea las dos columnas del listado en las nueve filas y los totales son 119,55 kW a 300 kg/h y 203,1 kW a 500 kg/h. La diferencia no se extiende a nueve unidades: se ubican en cuatro filas y las otras cinco muestran la misma figura dos veces.
Extremo frontal en cualquier clasificación desde el molino hasta el alimentador
Tres estaciones preparan el mosto antes de que llegue al barril, y sólo una de ellas avanza con la clasificación. Leído en orden de proceso, el molino y el alimentador de tornillo son las mismas máquinas en ambas cotizaciones. El mezclador es la única unidad frontal que crece, y crece en tamaño de lote en lugar de número de estaciones.
El molino de 11 kW y la criba que fija el tamaño de las partículas
El molino es una unidad trituradora de martillos de 11 kW con capacidad de 1-2 t/h, y es la misma máquina a 300 kg/h y a 500 kg/h. Contra una extracción de 300 kg/h, cumple con la tarea con espacio libre, y contra una extracción de 500 kg/h todavía se encuentra dentro de su banda, por lo que el tamaño de las partículas proviene de la criba instalada en el molino en lugar de hacer funcionar el motor a toda velocidad. Una pantalla más fina genera uniformidad y reduce el costo del rendimiento; uno más tosco hace lo contrario.
Es por eso que la pantalla se fija una vez, en orden, y no vuelve a aparecer cuando cambia el punto de salida. Se elige en función del pellet que vende la granja y de la materia prima que compra, y luego la misma pantalla muestra ambas calificaciones.
Un lote de 250 kg a 300 kg/h y 1000 kg a 500
El mezclador es donde cambia la parte delantera y cambia el reloj del equipo más que la máquina. A 300 kg/h, el mezclador es una unidad de paletas de dos ejes de 5,5 kW en un lote de 250 kg, y 250 kg cubren poco menos de una hora en ese sorteo. El ritmo es de un lote por hora. Si se deja caer un lote tarde, el barril seguirá la cola de la mezcla anterior, que es donde el peso por bolsa comienza a variar.
A 500 kg/h, la misma estación es una unidad de 11 kW en un lote de 1000 kg, que cubre dos horas. El ritmo es más fácil de mantener y las consecuencias de un error son más graves: un error en la mezcla en ese tamaño de lote requiere dos horas de producción para solucionarse, y cada bolsa dentro de esas dos horas lo lleva.
Entonces, el lote es una decisión de programación antes de que sea una decisión de la máquina. Un lote por hora es adecuado para una tripulación que puede pesar y cargar en cada hora. Dos horas de reserva son adecuadas para un equipo que preferiría cambiar de fórmula con menos frecuencia.
La tercera estación frontal necesita un párrafo en lugar de una sección. Un alimentador de tornillo de 1,5 kW eleva el puré desde la salida del mezclador al acondicionador, y es la misma unidad en ambas cotizaciones, por lo que la velocidad de alimentación se establece mediante la velocidad del tornillo que va en contra del apetito del barril y no mediante un motor más grande con la potencia más alta. En cualquier ruta, el alimentador es la unidad que primero informa un problema con el mezclador: un barril hambriento y un acondicionador inundado leen aquí antes de leer en cualquier otro lugar.
03
Extremo posterior en cualquier clasificación desde el barril hasta la ensacadora
La estación del cañón es un marco húmedo de doble tornillo. A 300 kg/h, el motor principal es de 22 kW, el acondicionador de 3,0 kW y la cortadora de 0,75 kW. A 500 kg/h el motor principal es de 37 kW, el acondicionador se queda en 3,0 kW y la cortadora pasa a 1,1 kW. Se informan tres transmisiones juntas porque son tres elementos separados en tres ejes separados, y la figura del acondicionador que no se mueve es la indicación: el servicio de vapor sigue la fórmula, no el tonelaje.
Un cinturón de cinco capas a 5 m y a 8 m
Ambas clasificaciones funcionan con un cinturón de malla de cinco capas y el recuento de capas es la parte que no se mueve. Lo que se mueve es la longitud de cada capa, 5 ma 300 kg/h contra 8 ma 500 kg/h, con calefacción de 45 kW contra 95 kW, ventiladores de 8,8 kW contra 18 kW y transmisión por correa de 3 kW contra 5,5 kW.
Más banda con el mismo número de capas significa más permanencia a la misma profundidad de lecho. Los pellets atraviesan el mismo número de plataformas con el mismo espesor y permanecen más tiempo en el aire en movimiento, por lo que un mayor rendimiento aún llega a la banda del 8-10% en la salida. Por lo tanto, comprar la clasificación más alta compra tiempo de secado en lugar de temperatura de secado, y un sitio que acorta la cinta para ahorrar espacio devuelve ese tiempo.
Tambor simple y tambor doble en la recubridora
La recubridora es un cambio de construcción más que un cambio de accionamiento. A 300 kg/h es un tambor único de 5 kW. A 500 kg/h es un tambor doble de 6 kW. El kilovatio adicional no es el punto: el tambor se alarga, por lo que los pellets pasan el spray de aceite sobre una carcasa más larga, y el mismo volumen de aceite se distribuye sobre más tonelaje por hora sin mojarse en un extremo.
El aceite continúa después del secador y antes del enfriamiento, por lo que la recubridora se sitúa entre ambos. La estabilidad del agua proviene del aglutinante y de esa capa, y una capa aplicada antes del secador se eliminaría con la humedad.
Tres estaciones cierran la línea y ninguna cambia. La criba más fría es una unidad de 8 kW que pasa de 400 a 600 kg/h en ambas clasificaciones. El elevador de cangilones tiene una potencia de 1,5 kW en ambos. La ensacadora es una unidad de pesaje de 4,5 kW que cierra entre 200 y 300 bolsas por hora en ambas.
Vale la pena conservar esa última cifra. Una semana húmeda se nota en el cinturón en lugar de en la ensacadora, porque la ensacadora tiene un tamaño superior a ambas clasificaciones y el cinturón tiene un tamaño acorde a ellas.
04
Qué cambia en la clasificación de 500 kg/h
Cuatro unidades se mueven y cinco permanecen, y toda la diferencia entre las dos cotizaciones reside en esas cuatro.
La batidora se mueve sobre el buffer: una tanda de 250 kg se convierte en 1000 kg y el accionamiento se duplica, por lo que el recipiente toma cuatro veces más puré con el doble de potencia. El cilindro se mueve según el orificio, porque el orificio es lo que determina el rendimiento, y el cortador lo sigue porque corta más hebras por segundo. El secador se mueve según la longitud de la cinta, porque el tiempo de secado se mide en metros y no en grados. La recubridora se mueve según el número de tambores, desde un solo tambor hasta uno doble, para lograr una capa uniforme en el tonelaje más alto.
Los cinco que se quedan son el molino, el alimentador de tornillo, la cribadora enfriadora, el elevador de cangilones y la ensacadora. Cada uno tiene el tamaño de una banda que abarca ambas clasificaciones, razón por la cual ninguna aparece dos veces en el orden.
05
¿Es 300 kg/h o 500 kg/h la producción adecuada?
Tres preguntas deciden qué calificación cotizar, y las tres aterrizan en las mismas dos unidades. La mezcladora decide cuánto puré está listo por lote y la secadora decide cuánta cinta atraviesan los pellets. Nada más en las nueve filas separa a los dos.
La duración del turno y el número de maletas determinan la clasificación
La primera pregunta es cuánto dura el turno y cuántas bolsas cierra. El ensacador no puede responder. Es la misma unidad de 4,5 kW a 200-300 bolsas por hora en ambas potencias, por lo que nunca discute a favor de ninguna de las dos. Lo que los diferencia es si un lote por hora es suficiente puré. Una tripulación que puede pesar y cargar por hora soporta 300 kg/h; un equipo que quiere dos horas entre cambios de fórmula compra tanto la mezcladora más grande como la correa más larga.
La segunda pregunta es si la cinta permanece con calor eléctrico o se convierte en un horno más adelante, porque eso decide el servicio que necesita el edificio. La calefacción es de 45 kW a 300 kg/h y 95 kW a 500 kg/h, y es el mayor cambio entre las dos clasificaciones. Cablear un edificio para la figura inferior y colocar el cinturón más largo después es el cambio que más cuesta deshacer.
La tercera pregunta es si la producción nominal se mantiene en la semana más lluviosa. El tamaño de la banda se basa en el rendimiento y la humedad juntos, por lo que una clasificación elegida en una semana seca no deja nada para una semana húmeda. Cuatro filas de la Tabla 1 son las que responden a las tres, y son las cuatro que conllevan un cambio.
Elegir entre las dos clasificaciones
Las cinco unidades que llevan una unidad idéntica no pueden decidirlo, y el screener es el caso más claro. Pasa de 400 a 600 kg/h con 8 kW en ambas potencias, por lo que nunca defiende ninguna de las dos.
06
Tamaños de pellets y objetivo de humedad del 8 al 10 %
La calificación decide cuánto gana la línea; el dado decide la forma que hace. El pedido se cotiza en torno a cinco tamaños de hoyos en lugar de uno, porque una granja compra esta línea para un ciclo de engorde y no para un solo grado. A continuación van del más pequeño al más grande, con el stock que alimenta cada uno y la forma en que se compra el dado.
Agujero de troquel
Diámetro del pellet
lo que alimenta
Troquel suministrado
1.5 mm
1.5 mm
primer alimento para alevines
un dado por tamaño
2 mm
2 mm
freír y alevines
un dado por tamaño
3 mm
3 mm
alevines avanzados
un dado por tamaño
4.5 mm
4.5 mm
crecimiento
un dado por tamaño
6 mm
6 mm
acabador
un dado por tamaño
Tabla 2: Los cinco tamaños de orificios de matriz en esta línea, cada uno comprado como su propia matriz.
Cada tamaño es un dado, no un engaste. El troquel cambia como un conjunto y el cortador se reposiciona contra él, por lo que el cambio se detiene. Cinco tamaños significan cinco troqueles y el cortador se coloca contra el orificio más grande del pedido.
La humedad final se mantiene entre 8 y 10 % y se lee dos veces: en la salida del secador y después del enfriador. Una pastilla dentro de la banda en la salida que sube después de que el enfriador ha recuperado el agua y que apunta a la velocidad de la correa en lugar de al calentador. La estabilidad del agua proviene del aglutinante y del aceite aplicado después de la expansión.
07
Comparación de barriles húmedos de doble tornillo y de un solo tornillo
El dado fija la bolita; el barril decide con qué fuerza se empuja el puré a través de él. Ambas series son marcos de extrusión húmeda y ambas se venden como estación de barriles de la misma línea. La serie de doble tornillo funciona con seis bastidores de 0,3 a 2,0 T/H y publica tres accionamientos en cada fila: el motor principal, el acondicionador y la cortadora. La serie de un solo husillo funciona con ocho bastidores de 0,3-0,4 a 4-5 T/H y publica el motor principal con el diámetro del husillo y el peso de la máquina.
Un servicio de 300 kg/h lee la primera fila de cualquiera de las series. Un servicio de 500 kg/h lee la segunda fila de cualquiera de las series. Las dos tablas siguientes son la totalidad de lo que el catálogo ofrece sobre cada una, y se leen una al lado de la otra en lugar de fusionarse, porque una tabla fusionada tendría columnas que una serie nunca publicó.
Modelo
Capacidad
motor principal
Acondicionador
Cortador
65
0.3 T/H
22 kW
3.0 kW
0.75 kW
70
0.5 T/H
37 kW
3.0 kW
1.1 kW
80
0.8 T/H
55 kW
5.5 kW
1.5 kW
85
1.0 T/H
75 kW
7.5 kW
2.2 kW
90
1.5 T/H
90 kW
11 kW
3.0 kW
120
2.0 T/H
110 kW
15 kW
3.0 kW
Tabla 3: Los seis marcos húmedos de doble tornillo de la serie.
Modelo
Capacidad
motor principal
Diámetro del tornillo
Peso
75-B
0.3-0.4 T/H
22 kW
diámetro. 80 mm
1000 kg
85-B
0.5-0.6 T/H
30 kW
diámetro. 90 mm
2000 kg
90-B
0.6-0.7 T/H
37 kW
diámetro. 100 mm
2100 kg
100-B
0.7-0.8 T/H
55 kW
diámetro. 120 mm
2200 kg
135-B
1-1.5 T/H
75 kW
diámetro. 135 mm
3200 kg
145-B
2-3 T/H
90 kW
diámetro. 145 mm
4000 kg
160-B
3-4 T/H
110 kW
diámetro. 160 mm
4500 kg
175-B
4-5 T/H
132 kW
diámetro. 175 mm
5000 kg
Tabla 4: Los ocho marcos húmedos de un solo tornillo de la serie.
Leer las tablas de dos series una al lado de la otra
Las dos tablas registran cosas diferentes, y ahí está toda la dificultad. Las filas de doble tornillo están escritas para describir una estación de extrusión completa: lo que extrae el motor principal y lo que le añaden el acondicionador y la cortadora. Las filas de un solo tornillo están escritas para describir el barril en sí: qué atrae el motor principal, qué diámetro del tornillo corre dentro de él y cuánto pesa la máquina para el envío.
Por lo tanto, agregar una fila de dos tornillos y comparar el total con un motor principal de un solo tornillo es la única aritmética que esta página descarta. Esas dos cifras no son totales de los mismos artículos. La comparación que se cumple es motor principal contra motor principal, con la misma potencia.
Por qué ambas series necesitan acondicionamiento con vapor
Ninguna serie es una extrusora seca. Se publica que la serie de un solo tornillo necesita acondicionamiento con vapor para que la materia prima se cocine completamente y el almidón se gelatinice, con un acondicionador de una o dos capas que se ofrece con el marco. La serie de doble tornillo lleva un accionamiento acondicionador en cada fila de su mesa.
La diferencia entre los dos es la cantidad de tornillos y la forma en que se transmiten, no si se produce condicionamiento. Ambos gelatinizan el almidón, ambos cortan los gránulos en la cara del troquel y ambos se entregan con un acondicionador y un cortador en la estación. Un comprador que lee la fila corta de un solo tornillo como una máquina sin esas dos unidades está leyendo una lista de columnas, no una lista de piezas.
Donde todavía gana un barril de doble tornillo
El marco de doble tornillo se gana su lugar en fórmulas difíciles. Dos tornillos entrelazados se limpian entre sí mientras giran y se transportan con más eficiencia que uno, lo que se adapta a mezclas con alto contenido de aceite y grasa o alta viscosidad, donde un eje permite que el puré se deslice contra la pared del barril.
El marco también lleva un colector de vapor y rieles deslizantes, por lo que el cañón avanza para su inspección y un cambio de fórmula requiere una parada más corta. En un alimento flotante simple a 300 o 500 kg/ha, un marco de un solo tornillo cumplirá con la tarea;La extrusora húmeda de alimento para peces flotante de doble tornillose compra por la fórmula, no por el tonelaje.
08
Reemplazo del cilindro de doble tornillo por un marco de un solo tornillo
Se reemplaza la estación de extrusión y los otros ocho puntos accionados permanecen donde están. El molino de martillos, el mezclador de paletas de dos ejes, el alimentador de tornillo, el secador de cinta de malla, el recubridor de aceite, el cribador enfriador, el elevador de cangilones, la ensacadora y el armario de control se encargan exactamente como estaban. Nada, ni arriba ni abajo, cambia su impulso, su huella o su ritmo.
Elegir el marco por clasificación de salida
El marco se elige según la clasificación de salida, no por el cañón anterior. Un trabajo de 300 kg/h requiere la hilera con una capacidad de 0,3-0,4 T/H, y un trabajo de 500 kg/h requiere una hilera con una capacidad de 0,5-0,6 T/H. Son dos máquinas y no dos configuraciones de una.
El marco de 0,3-0,4 T/H no puede funcionar hasta 500 kg/h con la velocidad del tornillo de elevación. Su cañón, área de matriz y accionamiento están dimensionados para la banda inferior, y al pasarlo se toma la banda de humedad y la superficie del perdigón antes que cualquier otra cosa. Subir una fila es la única ruta que mantiene ambas.
El acondicionador y el cortador viajan con el marco. La serie de un solo tornillo se publica con acondicionamiento de vapor como condición del servicio, y el acondicionador se ofrece en forma de una o dos capas junto a él, por lo que ambos artículos se piden con el marco en lugar de dejarlos atrás en la fila de doble tornillo. En la mesa de doble tornillo se encuentran en la misma línea que el motor principal; en un pedido de un solo tornillo, son artículos separados en la misma cotización.
Un cambio de motor principal es un cambio en el gabinete. A 500 kg/h el motor principal cae de 37 kW a 30 kW, por lo que el contactor, la sobrecarga térmica y la rama de entrada a ese motor se redimensionan a la nueva corriente a 60 Hz. A 300 kg/h, el motor principal es de 22 kW en ambos bastidores y esa rama permanece exactamente como está dibujada.
El troquel tampoco se mueve. Los cinco troqueles en el orden sirven para un cilindro de doble tornillo y un marco de un solo tornillo en la misma salida, por lo que un intercambio de marco no agrega ni retira un troquel.
09
Menor tracción del motor y menos piezas giratorias
La cuenta eléctrica es donde con mayor frecuencia se juzga mal un cambio de cuadro, y la diferencia es menor de lo que la mayoría de los compradores esperan. A 300 kg/h no hay nada. Ambos bastidores con esa clasificación llevan un motor principal de 22 kW, por lo que un intercambio deja la línea con 119,55 kW de unidades enumeradas sin eliminar ni un kilovatio. Esto es lo primero que hay que resolver, porque la suposición de que un solo tornillo debe tirar menos es lo que envía al comprador a una calificación equivocada.
De dónde provienen los 7 kW
A 500 kg/h, el motor principal baja de 37 kW a 30 kW, una diferencia de 7 kW, y con él la potencia baja de 203,1 kW a 196,1 kW. El cuadro 5 sitúa las dos clasificaciones una al lado de la otra.
Clasificación de línea
Motor principal de doble tornillo
Motor principal de un solo tornillo
Diferencia del motor principal
Línea total, doble tornillo
Línea total, un solo tornillo
300 kilos por hora
22 kW
22 kW
ninguno
119.55 kW
119.55 kW
500 kilos por hora
37 kW
30 kW
7 kW
203.1 kW
196.1 kW
Tabla 5: Motor principal y total de líneas enumeradas en cada tipo de estructura, por clasificación de línea.
Dónde se encuentra realmente el ahorro
Un cambio a 300 kg/h no resta nada al total eléctrico, porque el motor principal es de 22 kW en ambos bastidores. Los 7 kW aparecen sólo a 500 kg/h y salen completamente del cañón; el acondicionador de 3,0 kW y la cortadora de 0,75 / 1,1 kW se montan en ambas vías y nunca entran en la diferencia.
Contar piezas giratorias por familia
La diferencia más clara está en partes, no en kilovatios. Un cilindro de doble tornillo hace girar dos ejes, cada uno con su propio juego de revestimiento y cojinete, y el par se mantiene sincronizado mediante un juego de engranajes de sincronización. Un marco de un solo tornillo hace girar un eje con un revestimiento y un juego de cojinetes. En la tienda de repuestos el efecto es más aritmético que argumentativo: la mitad del número de piezas similares que hay que conservar, la mitad del número que hay que identificar en una reconstrucción.
parte de la familia
Marco de doble tornillo
Marco de un solo tornillo
Ejes de tornillo
2
1
Revestimientos de barril
2
1
Juegos de rodamientos
2
1
Juegos de engranajes de distribución
1
ninguno
Tabla 6: Piezas giratorias por familia en los dos tipos de bastidor.
El peso se publica únicamente en el lado del monotornillo: 1000 kg en la fila de 300 kg/h con tornillo de ø. 80 mm, 2000 kg en la fila de 500 kg/h con tornillo de ø. 90 mm. La Tabla 3 incluye capacidad, motor principal, acondicionador y cortador, y ninguna columna de peso, por lo que esta página no compara los dos tipos de bastidor entre sí en cuanto a masa. Se construye un plan de envío para un marco de doble tornillo a partir del peso empaquetado tomado en el embalaje, que es la cifra que lleva la lista de embalaje.
10
Qué cambia para el operador en una máquina extrusora de alimento para peces de un solo tornillo
Lo que la lista de unidades no muestra son los cuatro trabajos que pasan del segundo eje a la tripulación. Cada uno aterriza en una acción específica en un punto específico de la línea, con una verificación que el operador puede ejecutar en la ronda.
Manteniendo la humedad y la tasa del alimento manualmente
La humedad es la primera. Un eje empuja el puré hacia adelante; Con dos ejes, la máquina extrusora de alimento para peces flotante de doble tornillo transporta parte de la carga y permite una mezcla más húmeda. En una máquina de pellets de alimento flotante para peces de un solo tornillo, la humedad del alimento se mantiene en el extremo seco de la banda que permite la fórmula, y se verifica en el mezclador en lugar de corregirse en el troquel, porque en el troquel la piel del pellet ya se ha fijado.
La tasa de alimentación es la segunda. Una máquina procesadora de alimento para peces de un solo tornillo tiene menos margen de transporte, por lo que un trozo de puré que llega de manera desigual se lee en la boca del troquel en cuestión de segundos, como un cambio en el diámetro del pellet o una explosión de finos. Los dos controles que lo detectan primero son el nivel en el recipiente de alimentación y la velocidad del alimentador de tornillo, y ambos se controlan durante la ronda y no al final del turno.
Expansión, desgaste de matrices y cambios de fórmula
La expansión se compra con restricción en lugar de velocidad del eje. Un eje desarrolla menos cizallamiento que dos, por lo que la misma fórmula se aplica con una expansión menor en un marco de un solo tornillo. Para recuperarlo, se aprietan los orificios del troquel y se alarga la morada, y ambos ponen más carga en la placa del troquel: el troquel de 1,5 mm es el más difícil de sostener de los cinco y su desgaste se nota primero.
Un cambio de fórmula se detiene. En un barril de doble tornillo, los dos tornillos se frotan entre sí y contra la pared del barril cuando giran, para que el puré pegajoso no se deposite en un lado. Una máquina flotante de alimentación para peces de un solo tornillo deja una película en la pared alejada del vuelo, y esa película pasa a la siguiente fórmula a menos que se abra y limpie el barril. Coloque la limpieza en el plan de cambio en lugar de encontrarla en la primera bolsa. Cuando esos cuatro trabajos se adaptan a la tripulación,La máquina de alimentación de peces flotante de un solo tornillo húmedotiene el deber en cualquiera de las clasificaciones.
11
¿Por qué la secadora consume el 37,6% de la energía de la línea?
Nada de lo anterior muestra dónde se encuentra realmente el peso eléctrico. Dentro de la potencia nominal de 119,55 kW, 45 kW de calentamiento por resistencia en la cinta representan el 37,6% de todo lo que enumera la línea, razón por la cual el servicio entrante se dimensiona en la secadora y no en la extrusora. Una fila pesa más que la estación de extrusión y la estación de mezcla juntas, por lo que cuando la capacidad disponible de un sitio parece escasa, la banda es la fila que se debe verificar primero.
El resto del secador es mecánico: ventiladores de 8,8 kW y transmisión por correa de 3 kW. En la misma cinta se coloca un horno de aire caliente y la calefacción sale de la cuenta eléctrica, quedando en ella 11,8 kW, mientras que las capas y la vivienda quedan como estaban. Los ventiladores y una transmisión por correa funcionan cada vez que la correa funciona, y un servicio del tamaño de la versión eléctrica lleva ese par con espacio de sobra.
Se siguen dos consecuencias. El cable y el transformador destinados al secador se dimensionan para el calentador y se encogen con él, y la decisión debe tomarse antes de cablear el edificio, porque un horno necesita un conducto de humos, un depósito de combustible y una huella al lado de la cinta.
El secador dentro de la figura eléctrica.
El calentador de 45 kW representa el 37,6% de la potencia nominal de 119,55 kW. Con el calor del horno, 11,8 kW de ventiladores y transmisión por correa siguen siendo eléctricos y la evaporación pasa a una cuenta separada.
12
Utilidades de Sitio para Línea de 60 Hz en Colombia
El aspecto eléctrico es sólo una parte de lo que un sitio puede suministrar. Colombia opera una red de 60 Hz, por lo que cada motor en esta línea está bobinado para 60 Hz cuando se ordena, y un devanado de 50 Hz con un suministro de 60 Hz funciona un 20% más rápido, elevando la velocidad del tornillo y del cortador juntos.
El corte y la expansión se mueven con esa velocidad adicional, por lo que un pellet flotante instalado en una máquina de 50 Hz ya no coincide con sus propias especificaciones.
El vapor se utiliza en el acondicionador y en ningún otro lugar; en la clase de 2,2 bar está construido el secador multicapa calentado por vapor del mismo catálogo; la caldera es un elemento del sitio. El agua es un producto de limpieza que se extrae de la mezcladora, de la recubridora y de los puntos del suelo. El aire comprimido tiene un número: la ensacadora consume 0,6-0,8 MPa a 0,2 Nm3/min.
13
La prueba de aceptación en fábrica antes del envío
Todo lo anterior está asentado sobre el papel, y siete resultados lo asientan en el banco de pruebas. La prueba ejecuta una fórmula sustituta, no la fórmula que producirá el comprador. La capacidad se pesa sobre un tramo cronometrado de la correa, el tamaño del pellet se compara con el troquel instalado y la humedad se lee en la salida y nuevamente después del enfriador.
La flotabilidad es una prueba de flotación vigilada en el tiempo y no en el momento de la caída, porque una bolita que flota un minuto y se hunde al cabo de diez ha fallado. La densidad aparente se pesa en un volumen fijo, los finos se tamizan y se pesan frente a la muestra y la estabilidad se realiza mediante una prueba de inmersión. El informe viaja con el envío, por lo que el sitio puede repetir las siete comprobaciones con el mismo sustituto.
El embalaje es por máquina. Un marco de un solo tornillo se envía a 1000 kg a 300 kg/h y 2000 kg a 500 kg/h. Los marcos de doble tornillo no tienen peso publicado y se pesan cuando están empacados. Para iniciar el intercambio,enviar el voltaje del sitio y el punto de salida.
14
Preguntas que hacen los compradores antes de realizar el pedido
1
¿Puede la línea de alimentación flotante comercial para peces de 300-500 kg/h funcionar con una potencia de 60 Hz?
Sí, y está construido para 60 Hz en lugar de adaptado. Un devanado de 50 Hz con un suministro de 60 Hz funciona un 20% más rápido, elevando la velocidad del tornillo y del cortador a la vez y moviendo el corte y la expansión.
2
¿Puede la línea a 300 kg/h admitir una máquina extrusora de alimento para peces de un solo tornillo de tipo húmedo en lugar del barril de doble tornillo?
Sí. A esa potencia, el motor principal es de 22 kW en ambos bastidores, y el bastidor de un solo tornillo se publica con un tornillo de diámetro. 80 mm a 1000 kg. El acondicionador y la cortadora se suministran con el marco en lugar de caerse de él.
3
¿Cuánta energía ahorra la sustitución de un solo tornillo?
Nada a 300 kg/h, donde ambos bastidores llevan un motor principal de 22 kW y la línea se queda en 119,55 kW. A 500 kg/h el motor principal baja de 37 kW a 30 kW, por lo que la línea baja de 203,1 kW a 196,1 kW, una diferencia de 7 kW. El acondicionador y la cortadora se instalan en ambas vías y no entran en la diferencia.
4
¿Cómo se mantiene la humedad final entre el 8 y el 10 % a 1,5 mm y a 6 mm?
Por velocidad de la cinta y profundidad del lecho, con lectura de humedad a la salida y después del enfriamiento. El troquel y el cortador cambian según el tamaño del orificio; el objetivo de humedad no.
5
¿Puede un horno de aire caliente reemplazar el calentador de 45 kW en la cinta de malla?
Sí. El calentador representa el 37,6% de la potencia nominal de 119,55 kW. Con el calor del horno, los 11,8 kW de ventiladores y la transmisión por correa permanecen eléctricos y la evaporación se convierte en combustible.
6
¿Qué comprueba la prueba de aceptación en fábrica de los pellets flotantes?
Siete resultados: capacidad, tamaño del pellet, humedad, flotabilidad, densidad aparente, finos y estabilidad, todo ello en una fórmula sustitutiva.
7
¿Qué troqueles y fresas cubren 1,5, 2, 3, 4,5 y 6 mm?
Cinco tamaños de orificios significan cinco matrices, una por tamaño. El cortador se coloca contra el tamaño más grande y se reposiciona a medida que disminuye el tamaño del orificio.
Comience a partir de los datos del sitio en lugar de una calificación.Cuatro elementos determinan la configuración: voltaje y frecuencia de la línea, el espacio que ofrece el edificio, la humedad de la materia prima que ingresa al mezclador y el tonelaje que la línea debe soportar durante un turno. Envíelos y la respuesta son dos configuraciones con la lista de unidades, el tamaño de la correa y el plan de prueba adjunto a cada una.